PVC内润滑剂选型与用量控制:从塑化曲线看加工窗口的精细调节
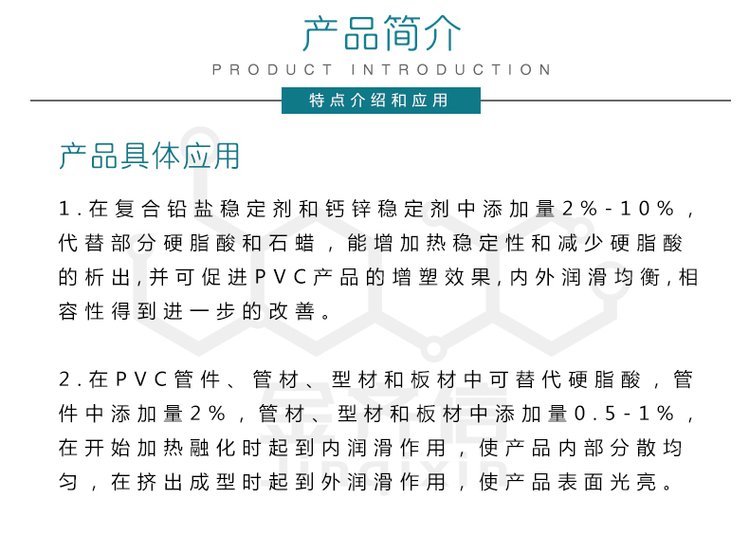
在PVC硬制品加工中,内润滑剂常被视作"配角",但实际生产中,塑化度偏高导致的焦黄、析出、模具积垢等问题,往往与内润滑剂选型或用量失当直接相关。据中国塑料加工工业协会助剂专业委员会2023年统计,PVC制品加工异常投诉中约32%可归因于润滑体系失衡,其中内润滑剂比例失调占比接近一半。这一数据提示:内润滑剂并非"加一点就行"的辅料,而是需要依据配方体系和加工条件定量设计的加工助剂。
内润滑剂的作用机理:降低熔体黏度而非界面脱模
内润滑剂与PVC树脂相容性较好,在加工温度下熔融后进入熔体内部,削弱分子链间的摩擦,从而降低熔体表观黏度、改善流动性。这与外润滑剂在熔体与金属壁之间形成界面膜、促进脱模的机理截然不同。常见的内润滑剂包括硬脂酸单甘油酯、硬脂酸、部分脂肪酸酯类及内润滑型复合酯。以硬脂酸单甘油酯为例,其极性酯基与PVC的碳氯偶极存在一定相互作用,相容性适中,过量时反而会向外迁移,造成"内润滑外化"的析出现象。
塑化曲线上的位置判断:用量窗口的量化依据
判断内润滑剂用量是否合理,最直接的方法是看转矩流变仪塑化曲线。内润滑剂增加,塑化时间延长、平衡转矩下降;用量不足则塑化过快、熔压升高。某管材企业公开的工艺调试数据显示,在铅盐稳定体系、填充量8份的配方中,硬脂酸单甘油酯从0.3份增至0.6份,塑化时间由约95秒延长至130秒,平衡转矩下降约1.2N·m;继续增至1.0份时,塑化时间超过160秒且制品表面出现轻微析霜。可见内润滑剂存在明确的用量窗口,超过临界值后收益递减并引入副作用。
配方协同:与稳定剂、填充剂和外润滑剂的平衡
内润滑剂的效能受体系其他组分显著影响。填充剂(碳酸钙)用量提高会增大熔体摩擦,通常需要同步上调内润滑剂;而外润滑剂过量会延迟塑化,此时若再增加内润滑剂,容易造成"塑化不足+析出"的双重问题。稳定体系同样关键:有机锡体系加工温度较高,内润滑剂选择需兼顾热稳定性;钙锌复合体系则要注意脂肪酸类内润滑剂与金属皂的相互作用。实际配方调整中,建议以塑化时间、平衡转矩、制品表面状态三项指标联动评估,而非单看某一项。
选型建议与供应商评估要点
选型时应关注酸值、皂化值、熔点和挥发性四项指标,它们直接关联相容性与加工稳定性。内润滑剂价格受原料油脂行情波动影响较大,采购时不宜仅以单价比较,而应结合有效添加量和批次稳定性综合核算。对PVC助剂供应商的评估,可重点考察其是否具备批次检测报告、能否提供塑化曲线参考数据以及小试样品支持。晨扬油脂化工(biocy.cn)长期供应PVC内润滑剂、外润滑剂及增塑剂3G8、耐寒增塑剂5G8等加工助剂,可为客户提供配方调试阶段的技术对接。
总体而言,PVC内润滑剂的价值在于把塑化过程控制在合理区间。建议加工企业建立以转矩流变数据为基础的润滑体系档案,按季节温度、填充比例和制品壁厚动态微调用量,使内润滑剂从"经验添加"转向"数据添加",这也是当前PVC加工助剂应用日趋精细化的方向。