PVC润滑剂选型与配伍:从加工窗口到制品性能的系统化解析
在PVC制品加工中,润滑剂常被视为"配角",但其对加工窗口宽度、熔体流动性与最终制品表面质量的影响,往往超过许多主辅料。据中国塑料加工工业协会统计,2023年我国PVC制品产量约1900万吨,其中硬制品占比超过55%,而硬制品配方中润滑体系的成本占比虽仅3%—5%,却直接决定挤出线速度与废品率。如何科学选用PVC内润滑剂与PVC外润滑剂,已成为PVC助剂供应商与制品企业共同关注的技术命题。
一、内外润滑的作用机理差异
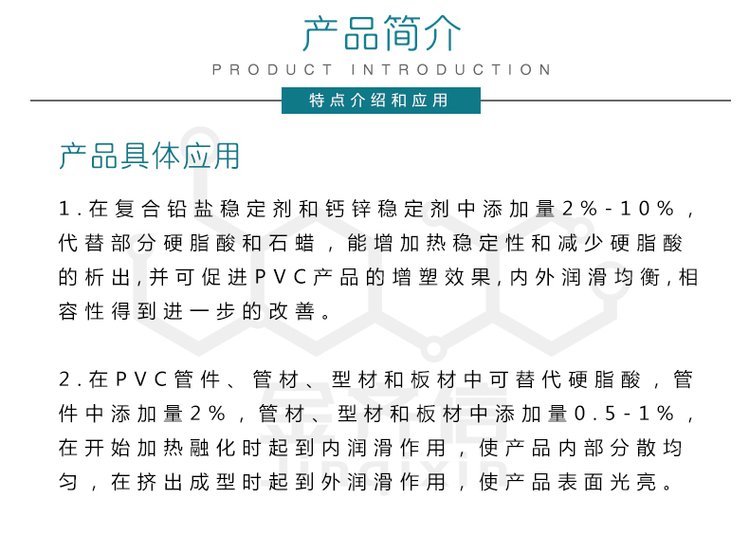
PVC内润滑剂与PVC外润滑剂的核心区别在于与聚氯乙烯的相容性。内润滑剂极性较强,与PVC分子链相容性好,能插入分子链间削弱链间作用力,从而降低熔体黏度、改善流动性,典型代表为硬脂酸单甘酯、内润滑型硬脂酸酯类。外润滑剂极性弱、与PVC相容性差,加工中迁移至熔体表面,在熔体与金属壁之间形成润滑膜,降低摩擦与黏附,防止粘辊、糊料,典型代表为石蜡、氧化聚乙烯蜡、硬脂酸金属皂类。
值得注意的是,内外润滑并非绝对二分。以硬脂酸钙为例,其在软制品中偏内润滑,在硬制品中则表现出外润滑倾向,用量稍多即延迟塑化。这种"边界模糊性"正是配方设计中最易出问题的环节。
二、加工窗口与润滑平衡的量化把控
某型材企业在双螺杆挤出线上曾出现"后期塑化不足、表面发毛"的问题。经转矩流变仪测试,其塑化时间较标准配方延长约18秒,平衡扭矩偏高。分析发现外润滑剂总用量超出内润滑剂约40%,导致熔体表面润滑过度、剪切热传递受阻。将外润滑剂下调0.15份、内润滑剂上调0.1份后,塑化时间恢复至工艺窗口内,挤出线速度提升约8%。
- 塑化时间过短:内润滑不足或外润滑偏少,易出现焦料、分解
- 塑化时间过长:外润滑过量,制品塑化度低、力学性能下降
- 平衡扭矩偏高:润滑体系整体不足,需核算内外配比
- 口模积料:外润滑迁移性过强或与稳定体系不匹配
实践中建议以转矩流变曲线为依据,结合挤出机各段温度与螺杆组合进行联动调整,而非孤立调整润滑剂用量。
三、与增塑剂及加工助剂的协同
在软制品与半硬制品中,增塑剂3G8、耐寒增塑剂5G8等产品的加入会显著改变润滑剂的有效性。增塑剂本身具有一定的内润滑效应,若配方中再叠加足量内润滑剂,可能导致熔体过软、挤出定型困难。因此在使用增塑剂批发采购的通用牌号时,应同步复核润滑体系,避免"双重内润滑"造成的塑化失控。此外,ACR加工助剂促进塑化的同时会提高熔体黏度,此时适度增加外润滑剂有助于缓解粘壁。
四、选型建议与供应保障
选择PVC润滑剂供应商时,建议关注三点:一是能否提供转矩流变与静态热稳定测试数据,而非仅给出熔点、酸值等常规指标;二是内润滑剂价格与外润滑剂厂家供货稳定性是否匹配连续生产需求;三是能否针对管材、型材、板材、电缆料等不同品类给出配伍建议。晨扬油脂化工长期深耕塑料润滑剂领域,产品覆盖内润滑、外润滑及复合润滑体系,可为PVC加工企业提供从样品测试到批量供货的技术支持。
归根结底,PVC润滑剂的价值不在单剂性能的极致,而在内外平衡与体系协同。把润滑体系当作一个可量化、可验证的工程问题来对待,加工窗口的稳定与制品一致性才有可靠保障。